 FERRAMENTAS DE USINAGEM DE PRECISÃO DO BRASIL LTDA
Descrição e aplicação
Código do fabricante: 00-00018785
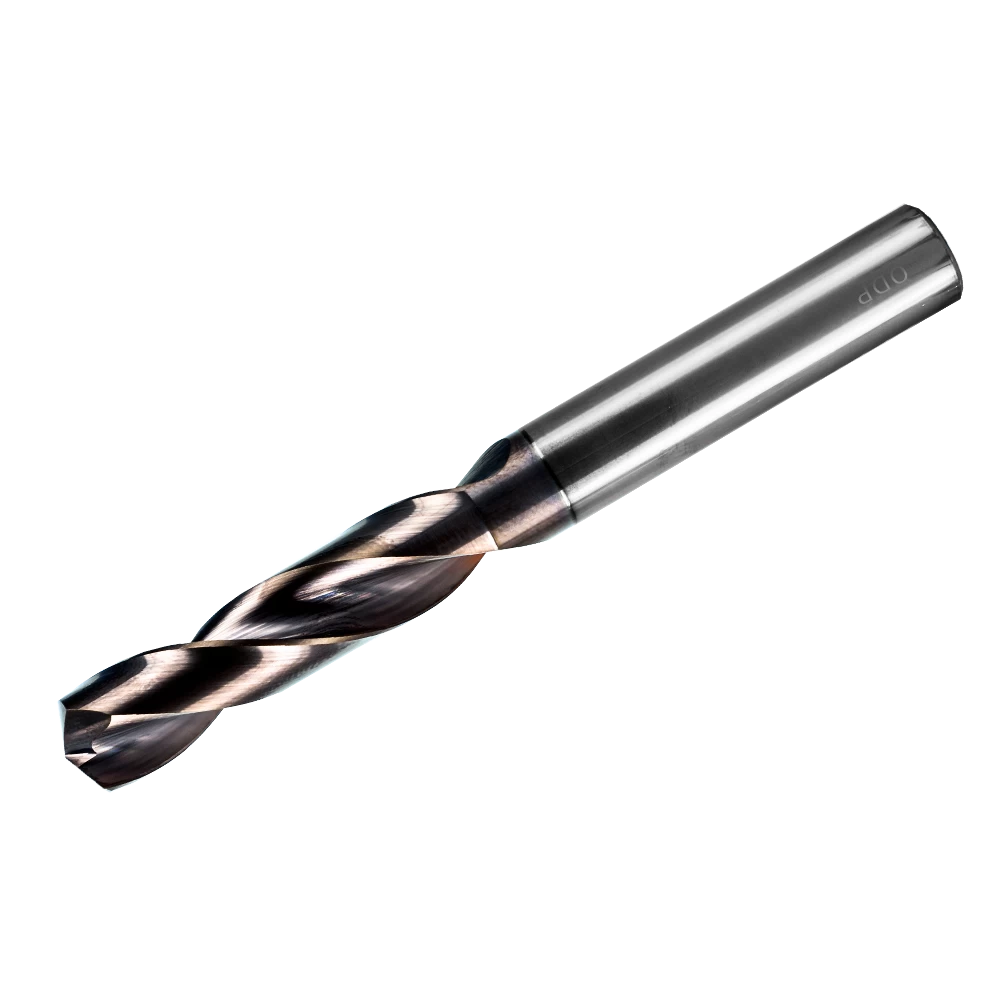
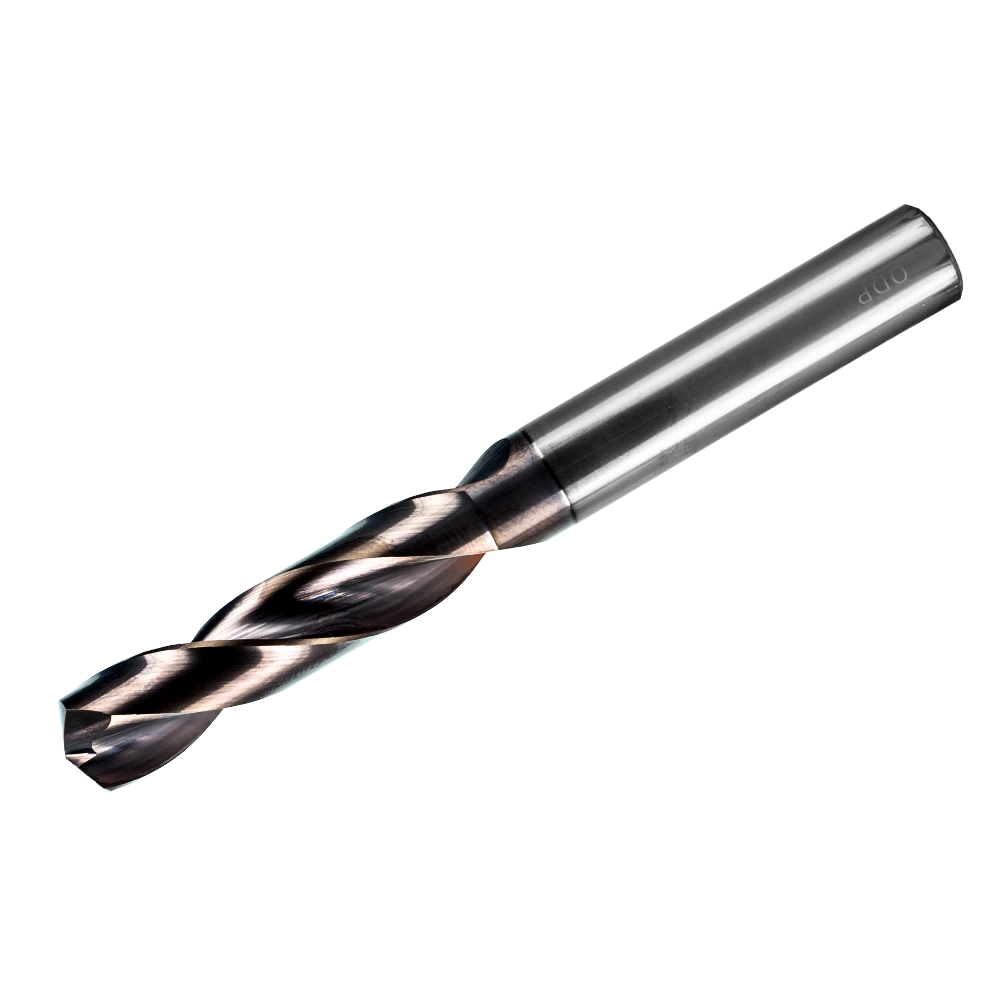
Ferramenta de furação, modelo ODP-05I1520. Referência do fabricante: 00-00018785. Preço por peça.
Material a usinar: P - Aço; M - Aço inoxidável; K - Ferro fundido; H - Aços endurecidos (≥45HRC).
O TiSiN é um revestimento nanocompósito à base de titânio e silício, de cor bronze com variações de tonalidade. O titânio contribui para a dureza e a resistência ao desgaste da aresta; o silício contribui para o desempenho térmico e a resistência à oxidação.
Brocas com revestimento TiSiN são indicadas para aços carbono, aços de usinagem fácil, aços ao manganês, ferros fundidos e aços endurecidos com dureza de até 40 HRC.
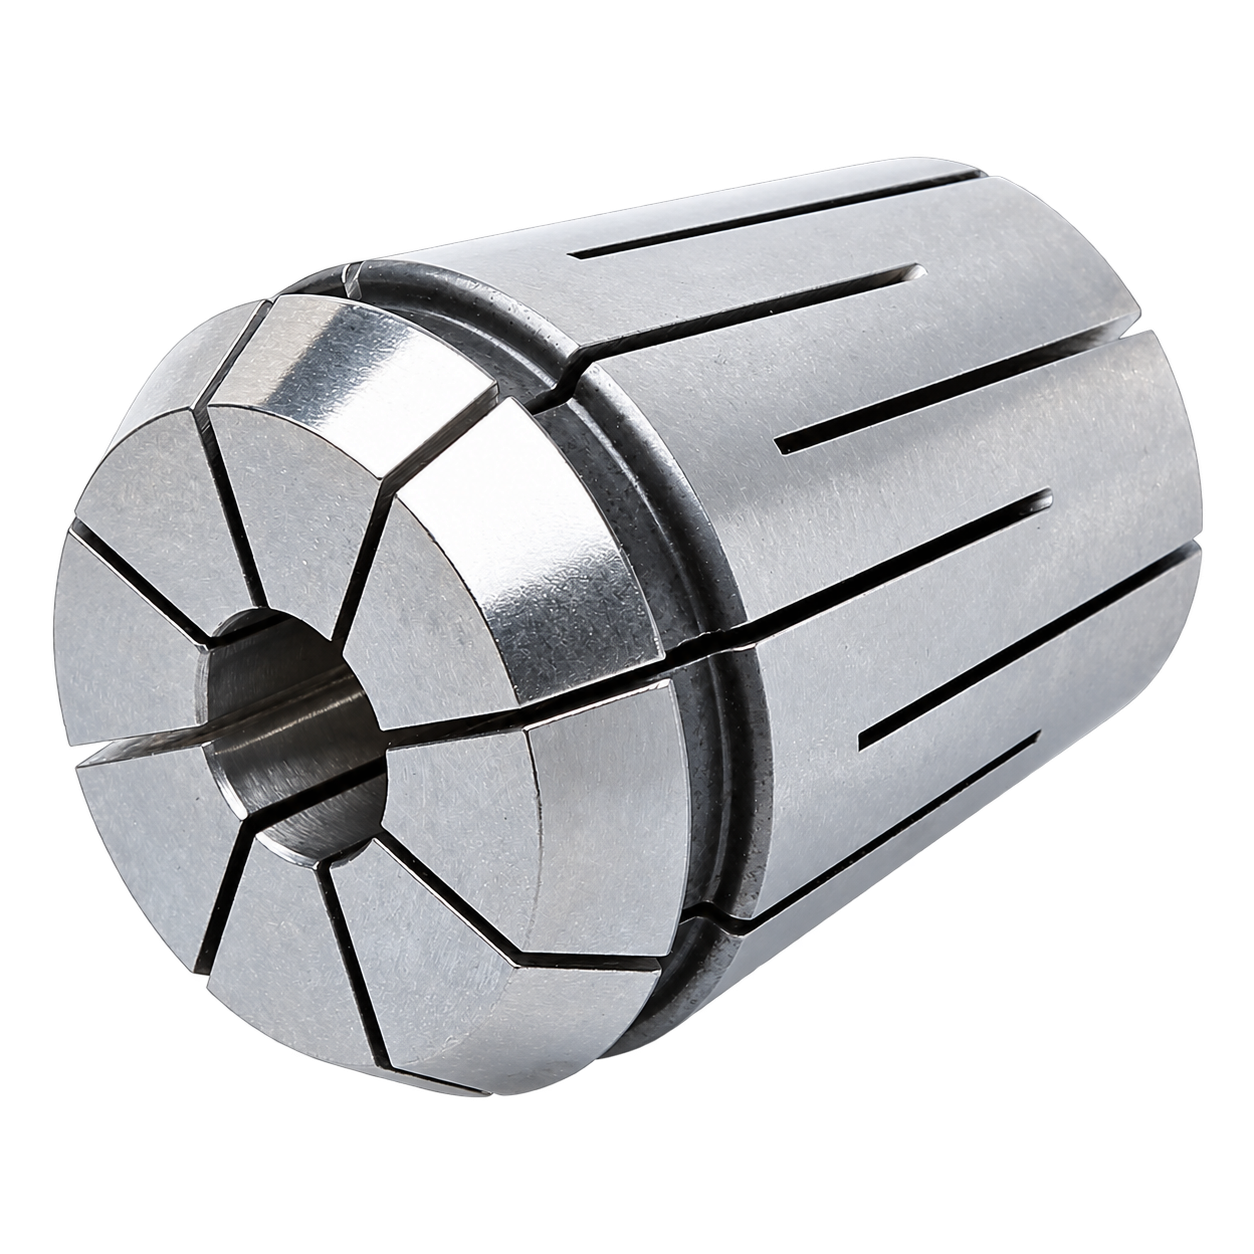
A precisão do furo depende do conjunto formado pela máquina, fixação, ferramenta e peça. Para reduzir a influência desses fatores, recomenda-se usar brocas de metal duro com pinças ER de alta precisão.
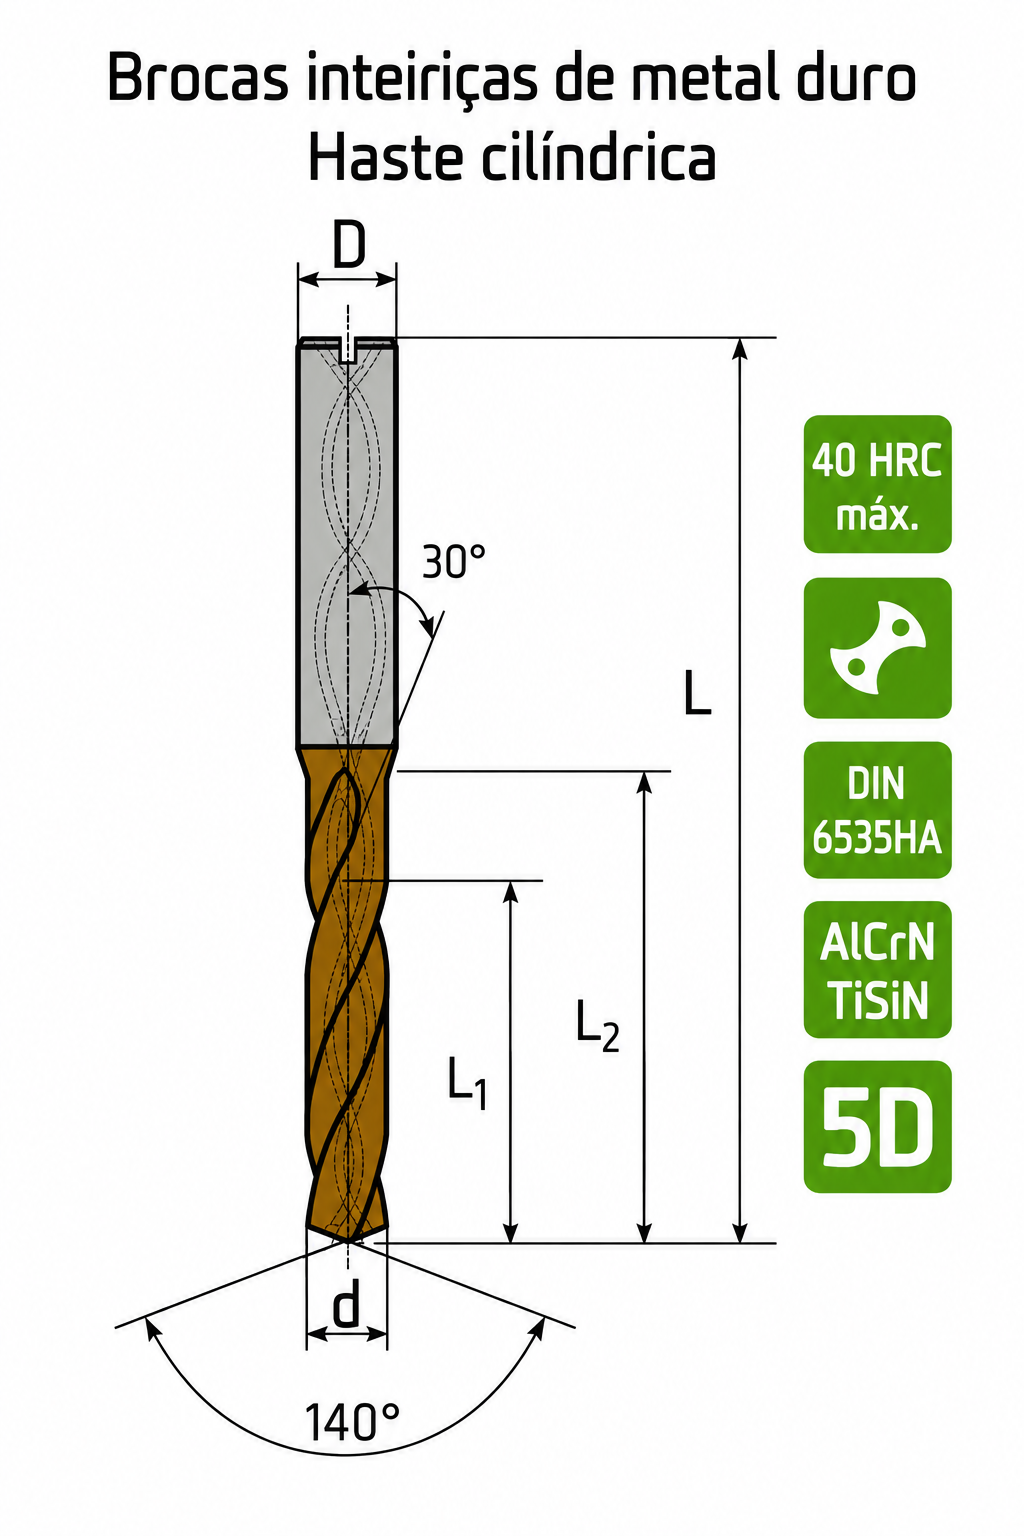
| Diâmetro da broca d (mm) | 15,2 |
|---|---|
| Comprimento útil em diâmetros | 5D |
| Profundidade de corte L1 (mm) | 73 |
| Comprimento da parte cortante L2 (mm) | 83 |
| Comprimento total L (mm) | 133 |
| Diâmetro da haste D (mm) | 16 |
| Material a usinar | P - Aço; M - Aço inoxidável; K - Ferro fundido; H - Aços endurecidos (≥45HRC) |
| Refrigeração interna | Sim |
| Material | Aço de baixa dureza, HB < 180 | Aço carbono e aço ligado, aproximadamente 30 HRC | Aços beneficiados e endurecidos ~40HRC | Ferro fundido | Ferro fundido nodular e de alta resistência | |||||
|---|---|---|---|---|---|---|---|---|---|---|
| Velocidade de corte V (m/min) | 60-120 (m/min) | 60-120 (m/min) | 40-70 (m/min) | 60-120 (m/min) | 50-100 (m/min) | |||||
| Diâmetro (mm) | Rotação (min⁻¹) | Avanço (mm/min) | Rotação (min⁻¹) | Avanço (mm/min) | Rotação (min⁻¹) | Avanço (mm/min) | Rotação (min⁻¹) | Avanço (mm/min) | Rotação (min⁻¹) | Avanço (mm/min) |
| 3 | 12 700 | 0.09 - 0.12 | 12 700 | 0.09 - 0.12 | 7 400 | 0.09 - 0.12 | 12 700 | 0.09 - 0.12 | 9 500 | 0.09 - 0.12 |
| 4 | 9 600 | 0.10 - 0.15 | 9 600 | 0.10 - 0.15 | 5 600 | 0.10 - 0.15 | 9 600 | 0.10 - 0.15 | 7 000 | 0.10 - 0.15 |
| 5 | 7 600 | 0.12 - 0.18 | 7 600 | 0.12 - 0.18 | 4 500 | 0.12 - 0.18 | 7 600 | 0.12 - 0.18 | 5 700 | 0.12 - 0.18 |
| 6 | 6 400 | 0.14 - 0.20 | 6 400 | 0.14 - 0.20 | 3 700 | 0.14 - 0.20 | 6 400 | 0.14 - 0.20 | 4 700 | 0.14 - 0.20 |
| 8 | 4 800 | 0.16 - 0.24 | 4 800 | 0.16 - 0.24 | 2 800 | 0.16 - 0.24 | 4 800 | 0.16 - 0.24 | 3 600 | 0.16 - 0.24 |
| 10 | 3 800 | 0.18 - 0.27 | 3 800 | 0.18 - 0.27 | 2 200 | 0.18 - 0.27 | 3 800 | 0.18 - 0.27 | 2 800 | 0.18 - 0.27 |
| 12 | 3 200 | 0.20 - 0.30 | 3 200 | 0.20 - 0.30 | 1 900 | 0.20 - 0.30 | 3 200 | 0.20 - 0.30 | 2 400 | 0.20 - 0.30 |
| 14 | 2 700 | 0.22 - 0.35 | 2 700 | 0.22 - 0.35 | 1 600 | 0.22 - 0.35 | 2 700 | 0.22 - 0.35 | 2 100 | 0.22 - 0.35 |
| 16 | 2 400 | 0.25 - 0.36 | 2 400 | 0.25 - 0.36 | 1 400 | 0.25 - 0.36 | 2 400 | 0.25 - 0.36 | 1 800 | 0.25 - 0.36 |
| 18 | 2 100 | 0.28 - 0.38 | 2 100 | 0.28 - 0.38 | 1 200 | 0.28 - 0.38 | 2 100 | 0.28 - 0.38 | 1 600 | 0.28 - 0.38 |
| 20 | 1 900 | 0.09 - 0.12 | 1 900 | 0.09 - 0.12 | 1 100 | 0.09 - 0.12 | 1 900 | 0.09 - 0.12 | 1 400 | 0.09 - 0.12 |
| No primeiro uso da ferramenta, reduza os parâmetros iniciais de corte em 20–30%. Em condições estáveis de usinagem, aumente os parâmetros gradualmente. | ||||||||||
| Esta tabela de parâmetros de corte se aplica ao uso de fluidos de corte em emulsão aquosa. | ||||||||||
| Instale a broca em um mandril limpo e sem defeitos. O batimento radial da broca não deve exceder 0,02 mm. | ||||||||||
| Os parâmetros se aplicam a furos com profundidade de até 5 vezes o diâmetro da broca (5D). | ||||||||||