 FERRAMENTAS DE USINAGEM DE PRECISÃO DO BRASIL LTDA
Descrição e aplicação
Código do fabricante: 00-00016445
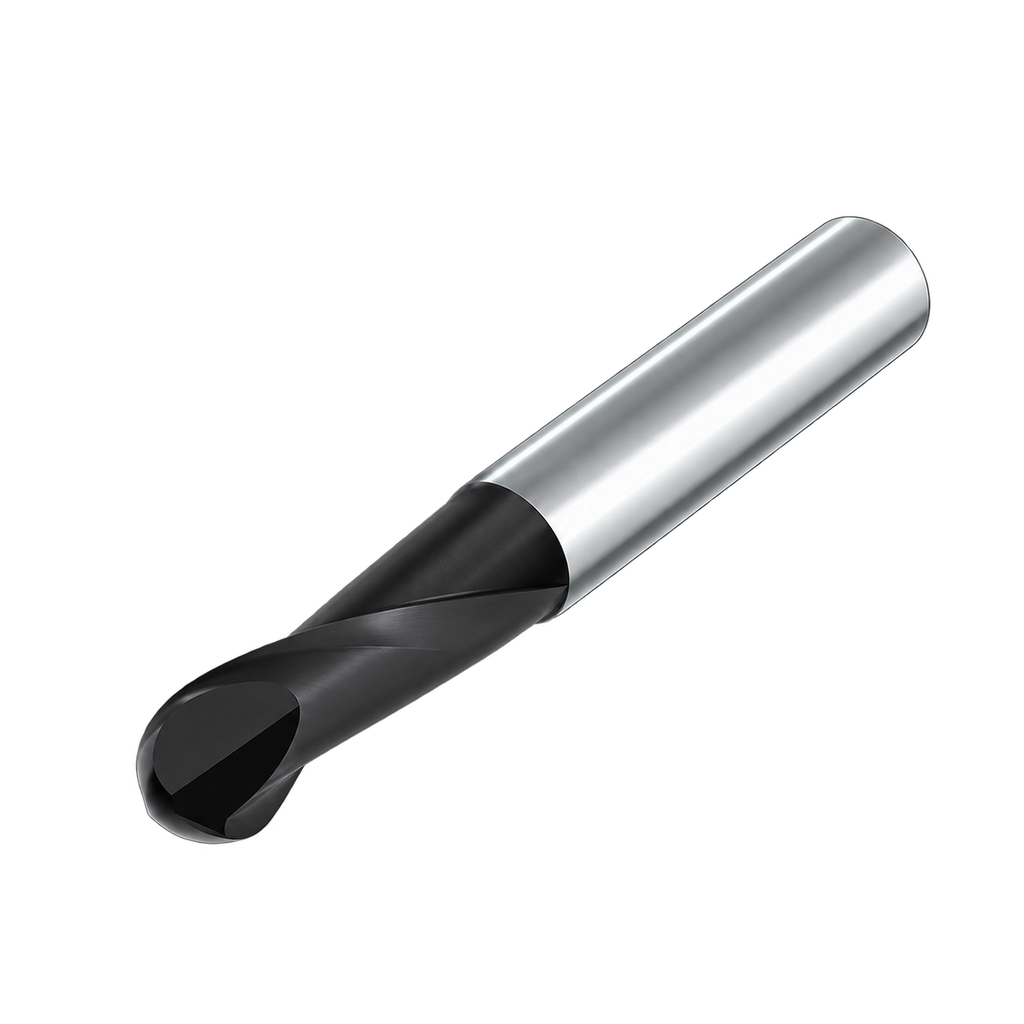
Fresa de metal duro, modelo OMPX-2B-200R10.0. Referência do fabricante: 00-00016445. Preço por peça.
As fresas da série OMPX possuem canais helicoidais com ângulo variável para reduzir vibrações em avanços elevados e na usinagem de materiais de difícil corte. A geometria favorece o desgaste uniforme da aresta. O metal duro de grãos finos, combinado ao revestimento, contribui para a vida útil da ferramenta.
| Tipo de fresa | Esférica |
|---|---|
| Tipo construtivo | Versão 2 |
| Diâmetro da haste (d), mm | 20 |
| Revestimento | AICrSiN |
| Diâmetro de corte D | Ø20 |
| Comprimento de corte L1, mm | 40 |
| Comprimento da fresa L, mm | 100 |
| Raio de canto R (mm) | 10 |
| Dureza do material a usinar | 45HRc |
| Número de dentes | 2 |
| Aplicação | Com ângulo variável |
| Ângulo de hélice (graus) | 30° |
| Tolerância | 0,0 / -0,02 |

| Material | Ferro fundido Aços carbono Aços ligados ~30HRC | Aços inoxidáveis | Aços beneficiados Aços endurecidos ~40HRC | Aços endurecidos com dureza aproximada de 50 HRC | Aços endurecidos com dureza ~55HRC | |||||
|---|---|---|---|---|---|---|---|---|---|---|
| Diâmetro (mm) | Rotação (min⁻¹) | Avanço (mm/min) | Rotação (min⁻¹) | Avanço (mm/min) | Rotação (min⁻¹) | Avanço (mm/min) | Rotação (min⁻¹) | Avanço (mm/min) | Rotação (min⁻¹) | Avanço (mm/min) |
| R0.5 | 40 000 | 960 | 22 300 | 240 | 32 000 | 385 | 25 000 | 330 | 22 280 | 295 |
| R1.0 | 24 000 | 1 080 | 11 150 | 275 | 16 000 | 480 | 13 000 | 330 | 11 140 | 295 |
| R1.5 | 15 500 | 1 150 | 7 400 | 350 | 10 600 | 545 | 8 500 | 335 | 7 430 | 295 |
| R2.0 | 11 500 | 1 150 | 5 550 | 445 | 8 000 | 665 | 6 500 | 450 | 5 570 | 385 |
| R2.5 | 9 500 | 1 270 | 4 450 | 445 | 6 400 | 665 | 5 000 | 455 | 4 455 | 405 |
| R3.0 | 8 000 | 1 270 | 3 700 | 470 | 5 300 | 700 | 4 200 | 470 | 3 715 | 420 |
| R4.0 | 6 000 | 1 575 | 2 750 | 550 | 4 000 | 850 | 3 200 | 535 | 2 785 | 465 |
| R5.0 | 4 800 | 1 455 | 2 200 | 520 | 3 200 | 785 | 2 500 | 535 | 2 230 | 465 |
| R6.0 | 4 000 | 1 330 | 1 850 | 520 | 2 650 | 740 | 2 100 | 505 | 1 855 | 450 |
| R8.0 | 3 000 | 1 270 | 1 350 | 455 | 2 000 | 725 | 1 600 | 455 | 1 395 | 395 |
| R10.0 | 2 400 | 1 150 | 1 100 | 455 | 1 600 | 675 | 1 250 | 400 | 1 115 | 360 |
| 1. Os valores iniciais da tabela são para fresamento de canais abertos. Para canais fechados, utilize 50–70% da rotação e 40–60% do avanço iniciais.. | ||||||||||
| 2. Utilize pinças e porta-ferramentas de alta precisão. | ||||||||||
| 3. Utilize refrigeração ativa e abundante na ferramenta. | ||||||||||
| 4. Máquinas com baixa rigidez e ferramentas com grande balanço podem apresentar vibração e ruído anormal. Nessas condições, reduza a rotação e o avanço. | ||||||||||
| 5. Quando não houver interferência, mantenha o menor balanço possível da ferramenta. | ||||||||||
| Parâmetros iniciais de corte para fresas de topo OMPX-2B/2BH, para usinagem de alta produtividade | ||||||||||
| Material | Ferro fundido Aços carbono Aços ligados ~30HRC | Aços inoxidáveis | Aços beneficiados Aços endurecidos ~40HRC | Aços endurecidos com dureza aproximada de 50 HRC | Aços endurecidos com dureza ~55HRC | |||||
| Diâmetro (mm) | Rotação (min⁻¹) | Avanço (mm/min) | Rotação (min⁻¹) | Avanço (mm/min) | Rotação (min⁻¹) | Avanço (mm/min) | Rotação (min⁻¹) | Avanço (mm/min) | Rotação (min⁻¹) | Avanço (mm/min) |
| R3.0 | 15 000 | 4 800 | 11 500 | 2 750 | 9 500 | 2 250 | 7 960 | 1 885 | 6 370 | 1 510 |
| R4.0 | 11 500 | 3 650 | 8 950 | 2 100 | 7 150 | 1 700 | 5 970 | 1 420 | 4 775 | 1 135 |
| R5.0 | 9 500 | 3 000 | 7 150 | 1 700 | 5 700 | 1 350 | 4 775 | 1 130 | 3 820 | 905 |
| R6.0 | 7 950 | 2 500 | 5 950 | 1 400 | 4 750 | 1 100 | 3 980 | 920 | 3 180 | 735 |
| R8.0 | 5 950 | 1 900 | 4 450 | 1 050 | 3 550 | 850 | 2 985 | 760 | 2 390 | 610 |
| R10.0 | 4 750 | 1 500 | 3 550 | 850 | 2 850 | 680 | 2 390 | 570 | 1 910 | 455 |
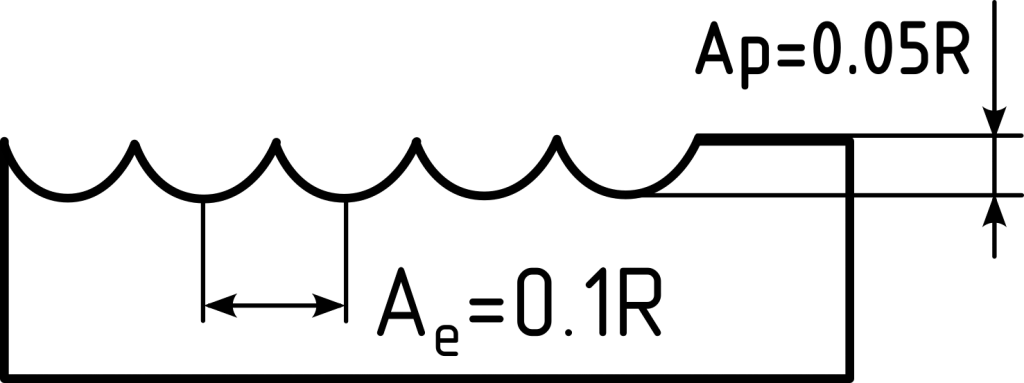
| Profundidade máxima de corte | ||||||||||
| 1. Os valores iniciais da tabela são para fresamento de canais abertos. Para canais fechados, utilize 50–70% da rotação e 40–60% do avanço iniciais.. | ||||||||||
| 2. Utilize pinças e porta-ferramentas de alta precisão. | ||||||||||
| 3. Utilize refrigeração ativa e abundante na ferramenta. | ||||||||||
| 4. Máquinas com baixa rigidez e ferramentas com grande balanço podem apresentar vibração e ruído anormal. Nessas condições, reduza a rotação e o avanço. | ||||||||||
| 5. Quando não houver interferência, mantenha o menor balanço possível da ferramenta. | ||||||||||
Catálogo OKE Brasil
Consulte os modelos da linha e abra cada produto para acessar suas especificações, aplicações e parâmetros em português.