FERRAMENTAS DE USINAGEM DE PRECISÃO DO BRASIL LTDA
Descrição e aplicação
Código do fabricante: 00-00014714
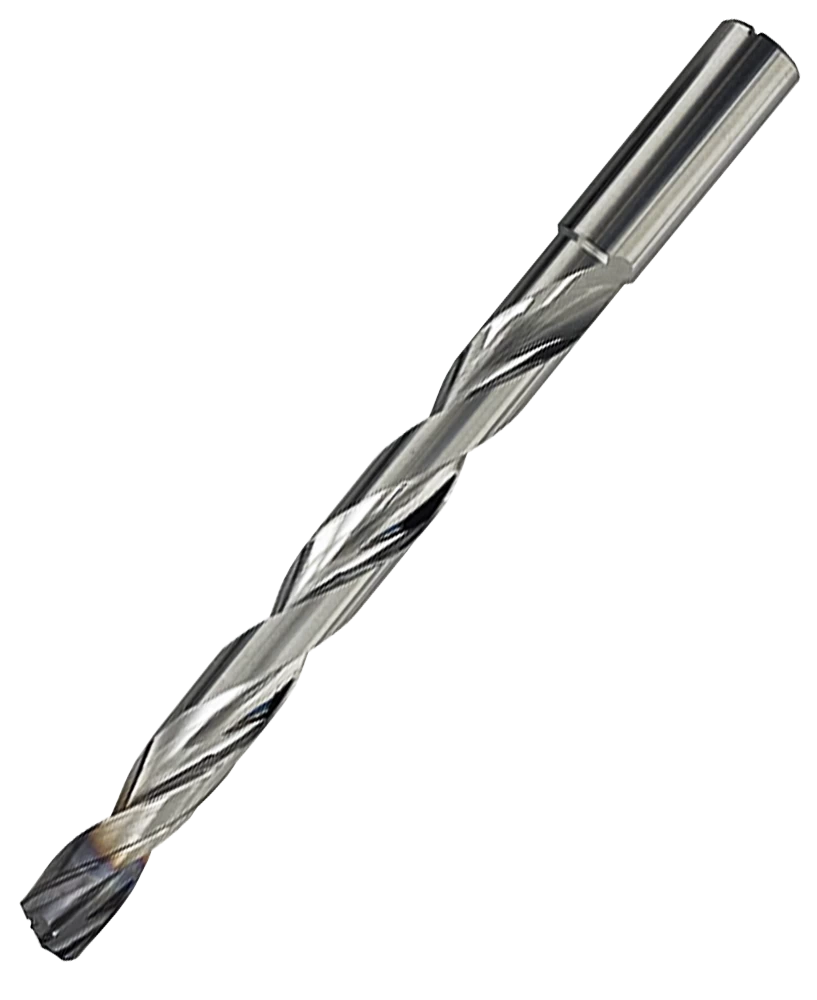
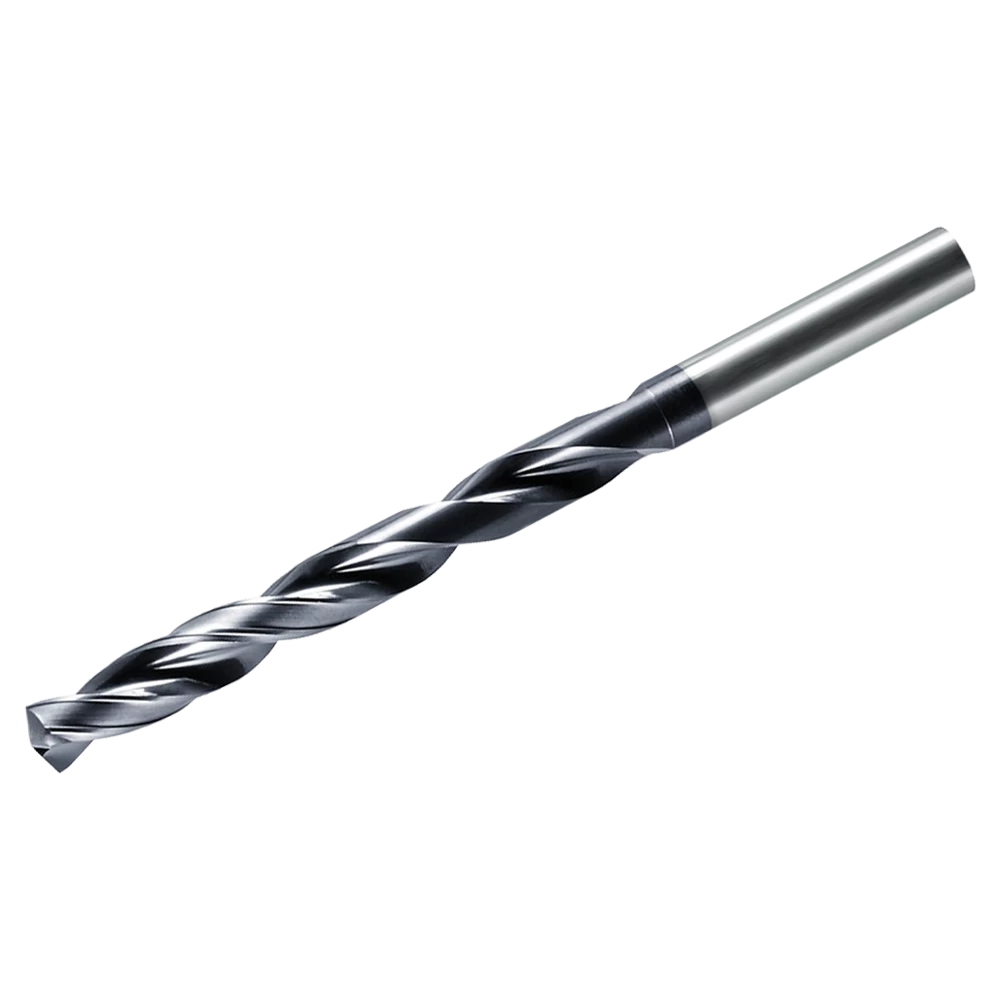
Ferramenta de furação, modelo ODL10D057068116 (5.7 mm, 10D). Referência do fabricante: 00-00014714. Preço por peça.
Material a usinar: P - Aço; M - Aço inoxidável; K - Ferro fundido.
Broca para aços estruturais, ligados, inoxidáveis e resistentes ao calor, além de ferros fundidos. Também pode ser utilizada em metais não ferrosos.
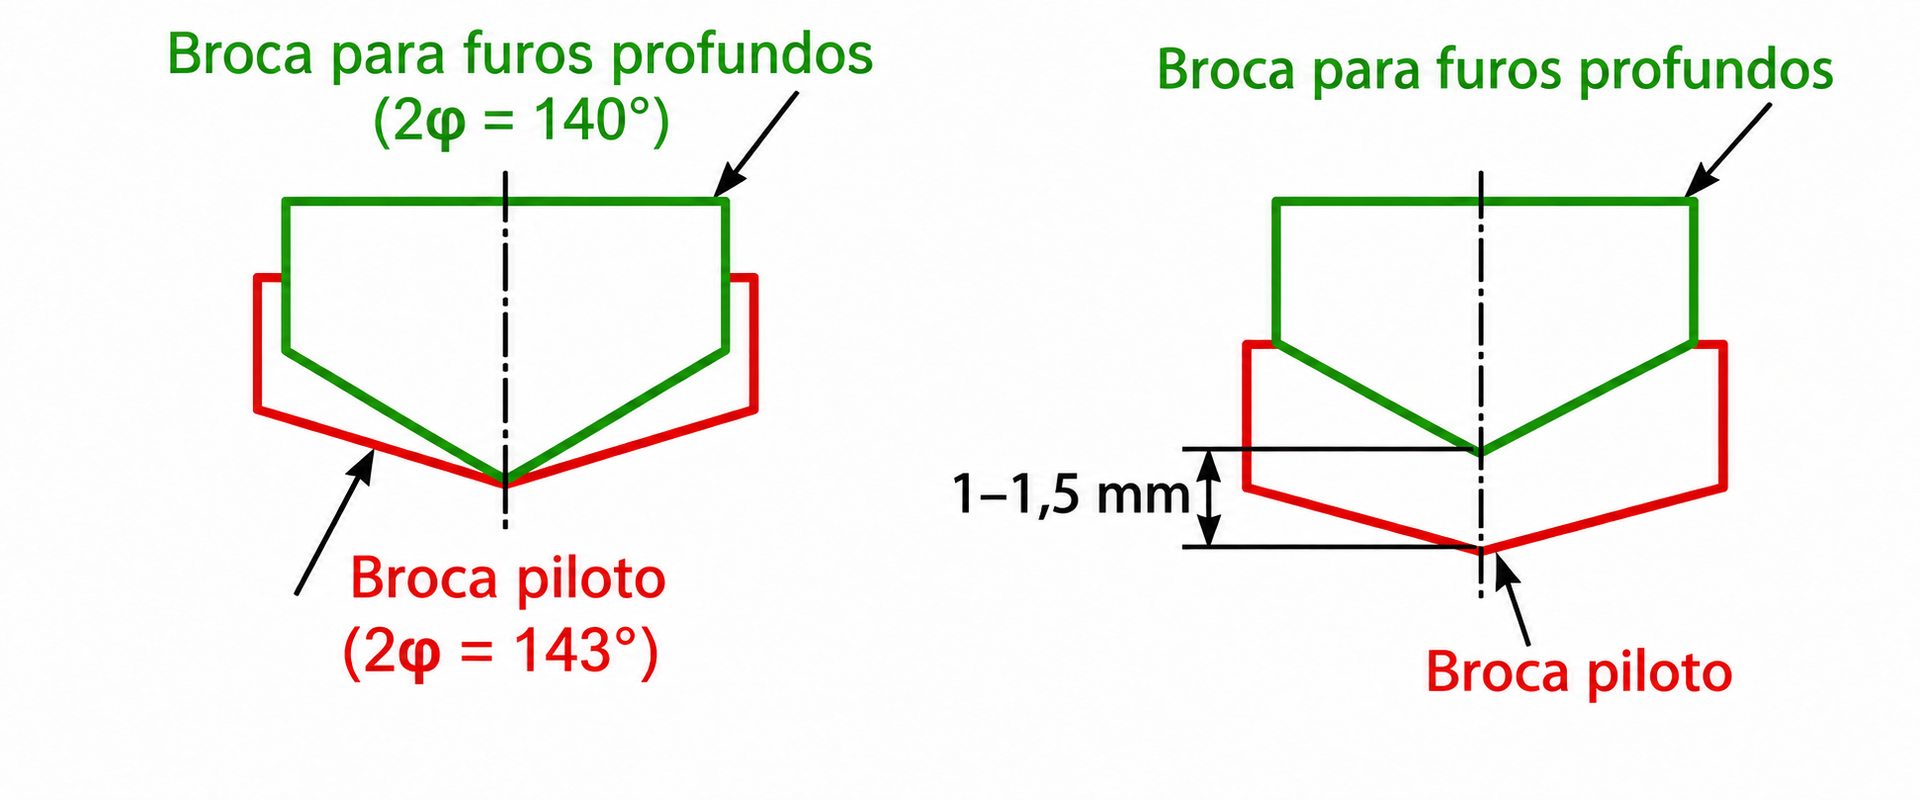
Para maior precisão e retilineidade na furação com brocas extralongas, utilize uma broca piloto. A broca piloto possui alta rigidez e afiação específica; seu diâmetro é 0,03 mm maior que o da broca de trabalho.
A série permite comprimento total de até 415 mm e comprimento de corte de até 40 vezes o diâmetro (40D), com diâmetros em incrementos de 0,1 mm. Consulte as dimensões específicas deste modelo na tabela.
| Diâmetro da broca d (mm) | 5,7 |
|---|---|
| Comprimento útil em diâmetros | 10D |
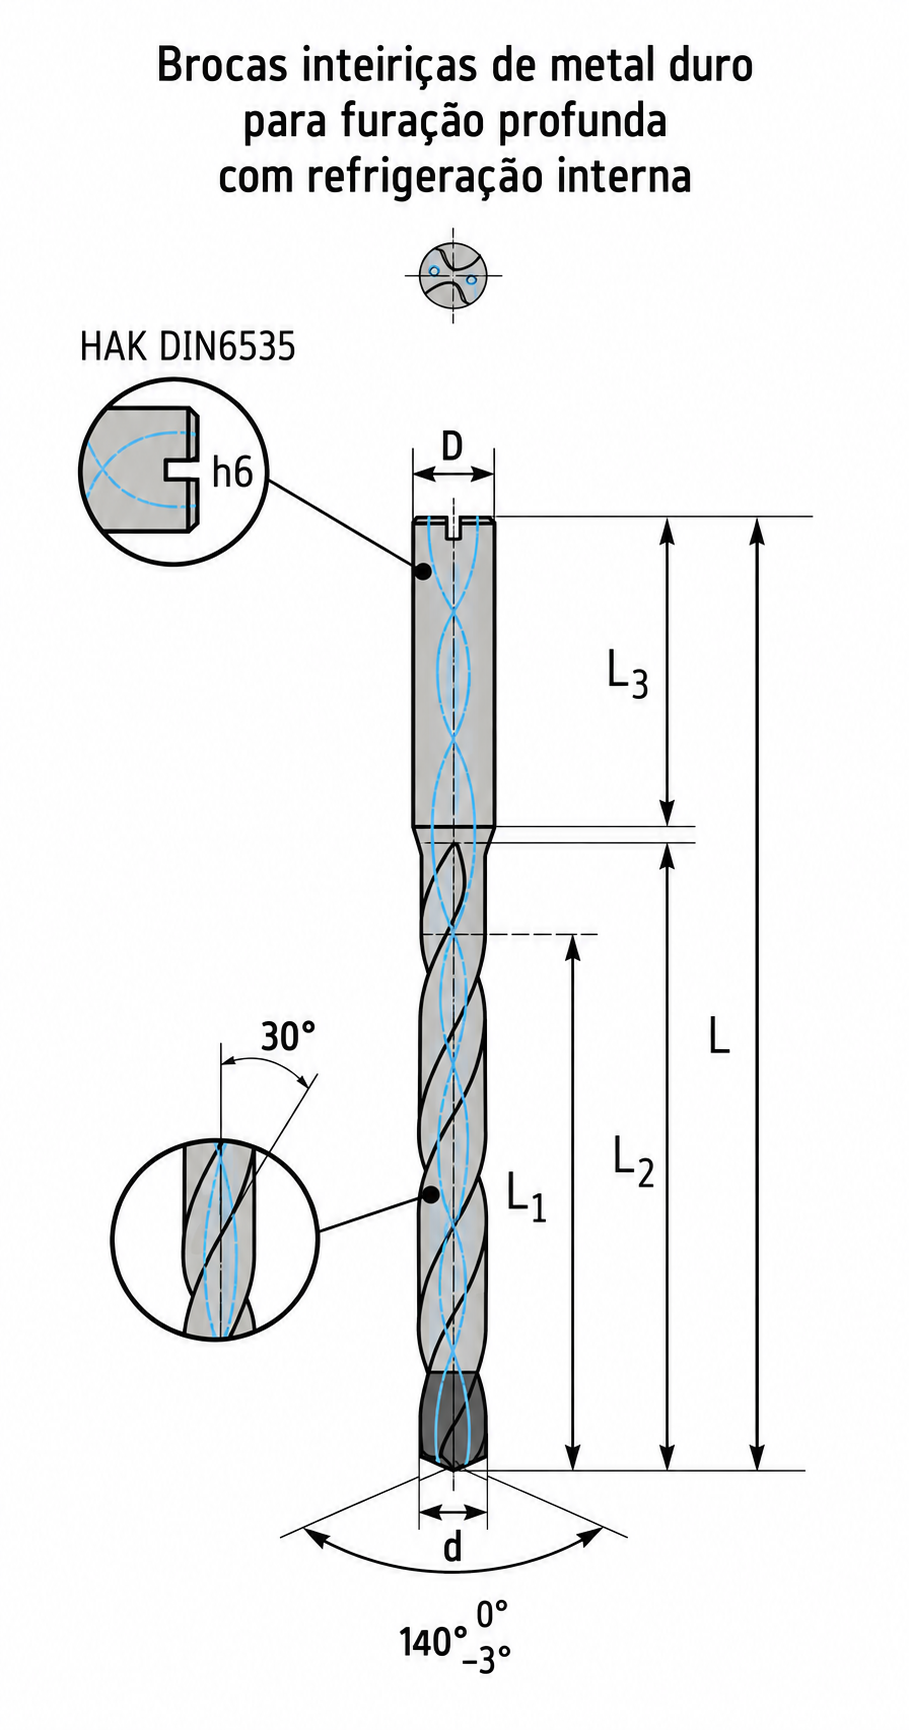
| Profundidade de corte L1 (mm) | 68 |
| Ângulo de ponta (2ɸ), em graus | 140° (-3°;0) |
| Material a usinar | P - Aço; M - Aço inoxidável; K - Ferro fundido |
| Refrigeração interna | Sim |
| Ângulo de hélice (graus) | 30 |
| Diâmetro da haste D (mm) | 6 |
| Comprimento total L (mm) | 116 |
| Comprimento da parte cortante L2 (mm) | 78 |
| Comprimento da haste L3 (mm) | 36 |
| Revestimento | TIALN (Balzers PT) |
Parâmetros iniciais para furação profunda
| ISO | Grupo de materiais | Subgrupo | Vc (m/min) | f (mm/volta) · Ø3–5 | f (mm/volta) · Ø5–8 | f (mm/volta) · Ø8–12 | f (mm/volta) · Ø12–14 |
|---|---|---|---|---|---|---|---|
| P | Aços de fácil usinagem | <500 N/mm² | 90–100 | 0,14 | 0,20 | 0,28 | 0,35 |
| P | Aços de fácil usinagem | >500 N/mm² | 75–100 | 0,10 | 0,15 | 0,20 | 0,26 |
| P | Aços estruturais | Sem liga <500 N/mm² | 90–110 | 0,14 | 0,20 | 0,28 | 0,35 |
| P | Aços estruturais | Sem liga >500 N/mm² | 75–100 | 0,10 | 0,15 | 0,20 | 0,26 |
| P | Aços estruturais | Ligados | 70–95 | 0,10 | 0,15 | 0,20 | 0,26 |
| P | Aços fundidos comuns | Sem liga | 75–100 | 0,14 | 0,20 | 0,28 | 0,35 |
| P | Aços fundidos comuns | Baixa liga | 70–95 | 0,10 | 0,15 | 0,20 | 0,26 |
| P | Aços fundidos comuns | Alta liga | 55–75 | 0,10 | 0,15 | 0,20 | 0,26 |
| M | Aços inoxidáveis | Ferríticos | 55–75 | 0,08 | 0,12 | 0,15 | 0,20 |
| M | Aços inoxidáveis | Martensíticos | 45–60 | 0,08 | 0,12 | 0,15 | 0,20 |
| M | Aços inoxidáveis | Austeníticos <40% | 50–65 | 0,08 | 0,12 | 0,15 | 0,20 |
| M | Aços inoxidáveis | Austeníticos >40% | 50–65 | 0,08 | 0,12 | 0,15 | 0,20 |
| M | Aços inoxidáveis | Ressulfurados | 70–75 | 0,08 | 0,12 | 0,15 | 0,20 |
| M | Aços inoxidáveis fundidos | Ferríticos/martensíticos | 45–65 | 0,08 | 0,12 | 0,15 | 0,20 |
| M | Aços inoxidáveis fundidos | Austeníticos | 50–60 | 0,08 | 0,12 | 0,15 | 0,20 |
| K | Ferro fundido com grafita lamelar | Sem liga <180 HB | 85–150 | 0,23 | 0,34 | 0,43 | 0,52 |
| K | Ferro fundido com grafita lamelar | Sem liga >180 HB | 75–100 | 0,23 | 0,34 | 0,43 | 0,52 |
| K | Ferro fundido com grafita lamelar | Sem liga | 70–95 | 0,23 | 0,34 | 0,43 | 0,52 |
| K | Ferro fundido com grafita lamelar | Alta liga | 65–75 | 0,08 | 0,12 | 0,43 | 0,20 |
| K | Ferro fundido com grafita esferoidal | Sem liga <180 HB | 80–105 | 0,20 | 0,25 | 0,35 | 0,40 |
| K | Ferro fundido com grafita esferoidal | Sem liga >180 HB | 75–100 | 0,20 | 0,25 | 0,35 | 0,40 |
| K | Ferro fundido com grafita esferoidal | Sem liga | 55–75 | 0,11 | 0,13 | 0,15 | 0,18 |
| K | Ferro fundido maleável branco | <180 HB | 80–105 | 0,20 | 0,25 | 0,35 | 0,40 |
| K | Ferro fundido maleável branco | >180 HB | 75–100 | 0,20 | 0,25 | 0,35 | 0,40 |
| K | Ferro fundido cinzento | — | 80–105 | 0,20 | 0,25 | 0,35 | 0,40 |
| K | Ferro fundido cinzento | >180 HB | 75–100 | 0,20 | 0,25 | 0,35 | 0,40 |
| S | Aços resistentes ao calor | Ligas alfa | 13–20 | 0,05 | 0,07 | 0,09 | 0,09 |
| S | Aços resistentes ao calor | Ligas alfa + beta | 13–20 | 0,05 | 0,07 | 0,09 | 0,09 |
| N | Metais não ferrosos | Cobre | 95–120 | 0,14 | 0,20 | 0,28 | 0,35 |
| N | Metais não ferrosos | Latão | 95–120 | 0,14 | 0,20 | 0,28 | 0,35 |
| N | Metais não ferrosos | Bronze | 95–120 | 0,14 | 0,20 | 0,28 | 0,35 |
Recomendações para furação profunda
- Furo piloto: profundidade recomendada de 3D. A broca piloto deve ter ângulo de ponta maior que o da broca para furos profundos e diâmetro ligeiramente maior, conforme as tolerâncias construtivas das brocas.
- Entrada no furo piloto: utilizar rotação reduzida, de no máximo 500 rpm, no sentido anti-horário, especialmente na furação horizontal, para proteger a aresta de corte.
- Furação: atingir a velocidade e o avanço de trabalho entre 1 e 1,5 mm antes do fundo do furo piloto, com rotação no sentido horário. Furar sem paradas nem retiradas intermediárias. Em aços que formam cavacos contínuos, aumentar o avanço em 10–20%. Na saída inclinada ou no cruzamento com outro furo, reduzir o avanço em 50–60% em relação ao recomendado. A refrigeração sob alta pressão pode permitir maior avanço.
- Retirada: ao terminar, reduzir a rotação e retirar a broca com avanço de 4–6 m/min.
Cuidados de aplicação: não introduzir a broca em um furo piloto que possa conter cavacos. A furação horizontal é recomendada para favorecer a evacuação. Utilizar mandris hidráulicos para obter as características de desempenho indicadas.