FERRAMENTAS DE USINAGEM DE PRECISÃO DO BRASIL LTDA
Descrição e aplicação
Código do fabricante: 00-00002878
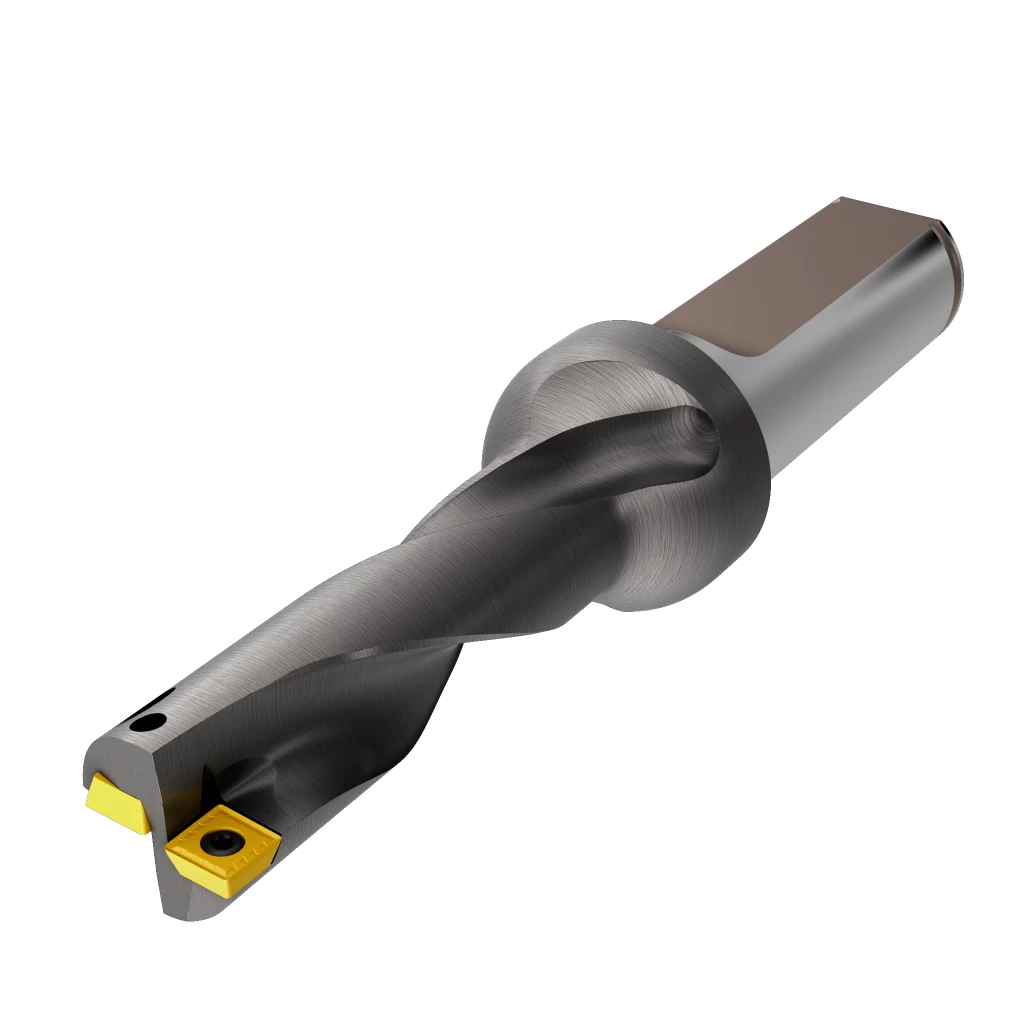
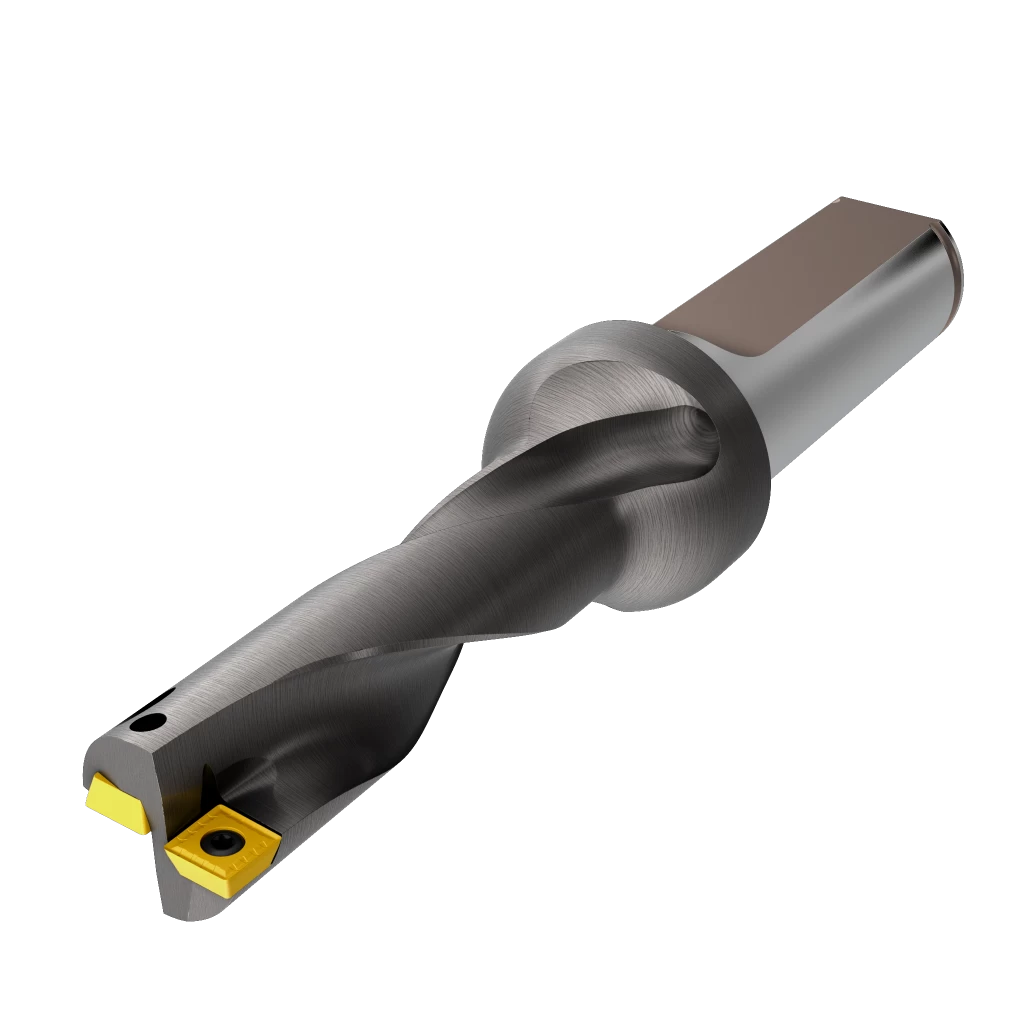
Ferramenta de furação, modelo SP07-D24-4D-C25. Referência do fabricante: 00-00002878. Preço por peça.
Para obter maior precisão no diâmetro do furo, utilize uma bucha excêntrica compatível. Consulte os itens indicados na aba Recomendações.
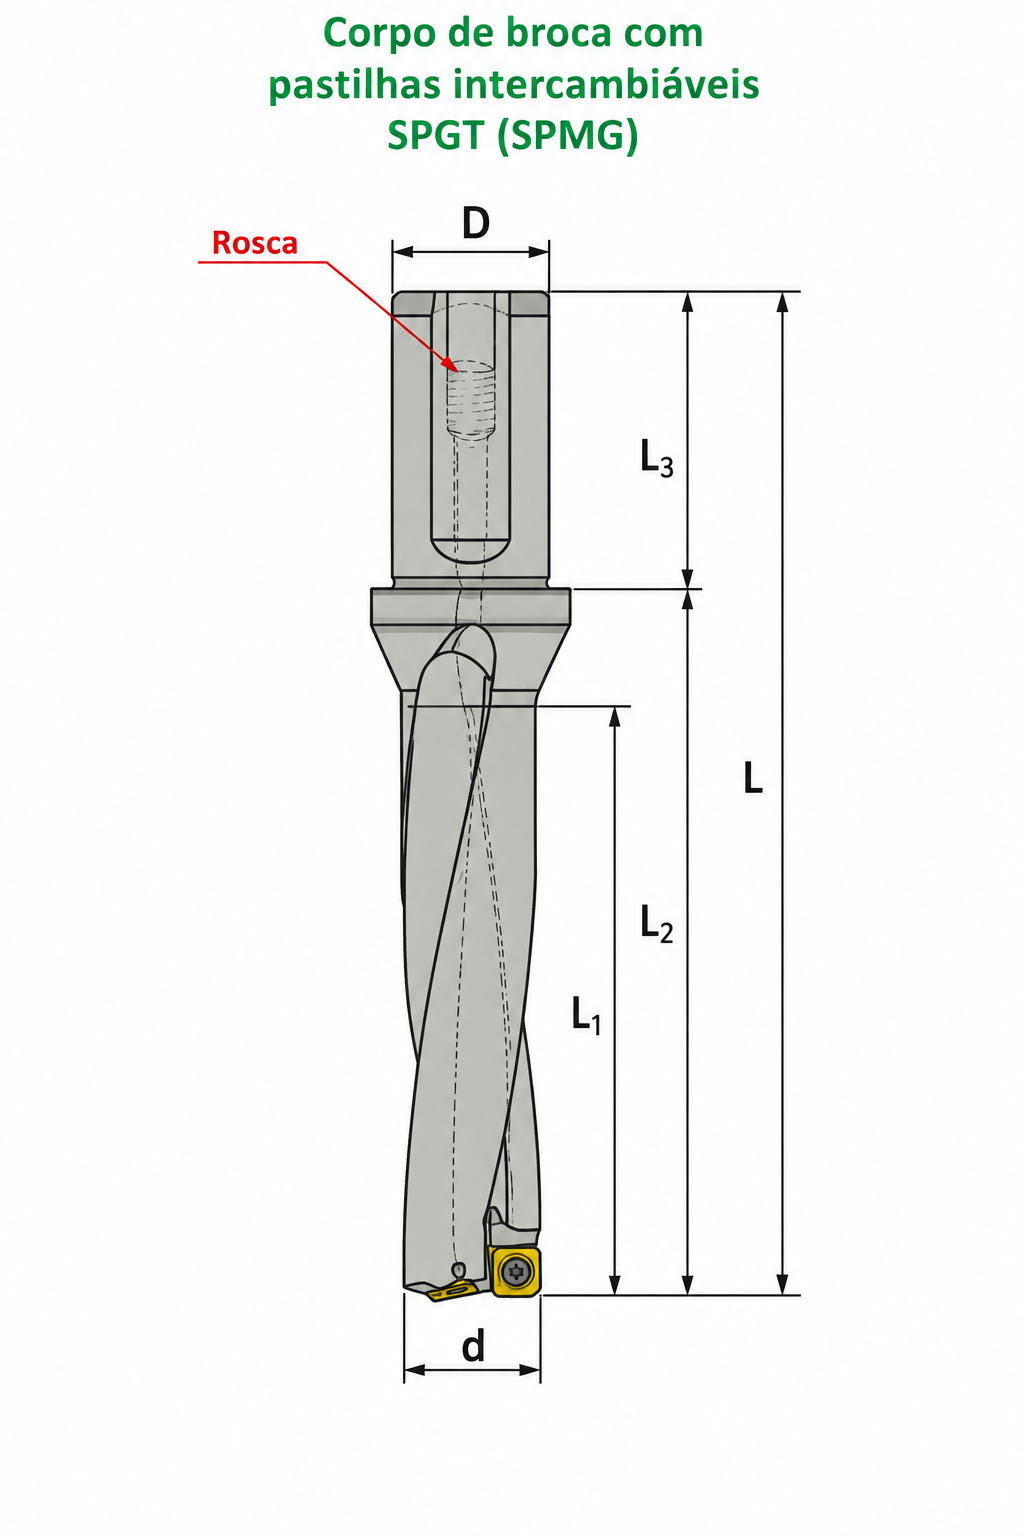
| Diâmetro da broca d (mm) | 24 |
|---|---|
| Comprimento útil L1 (mm) | 98 |
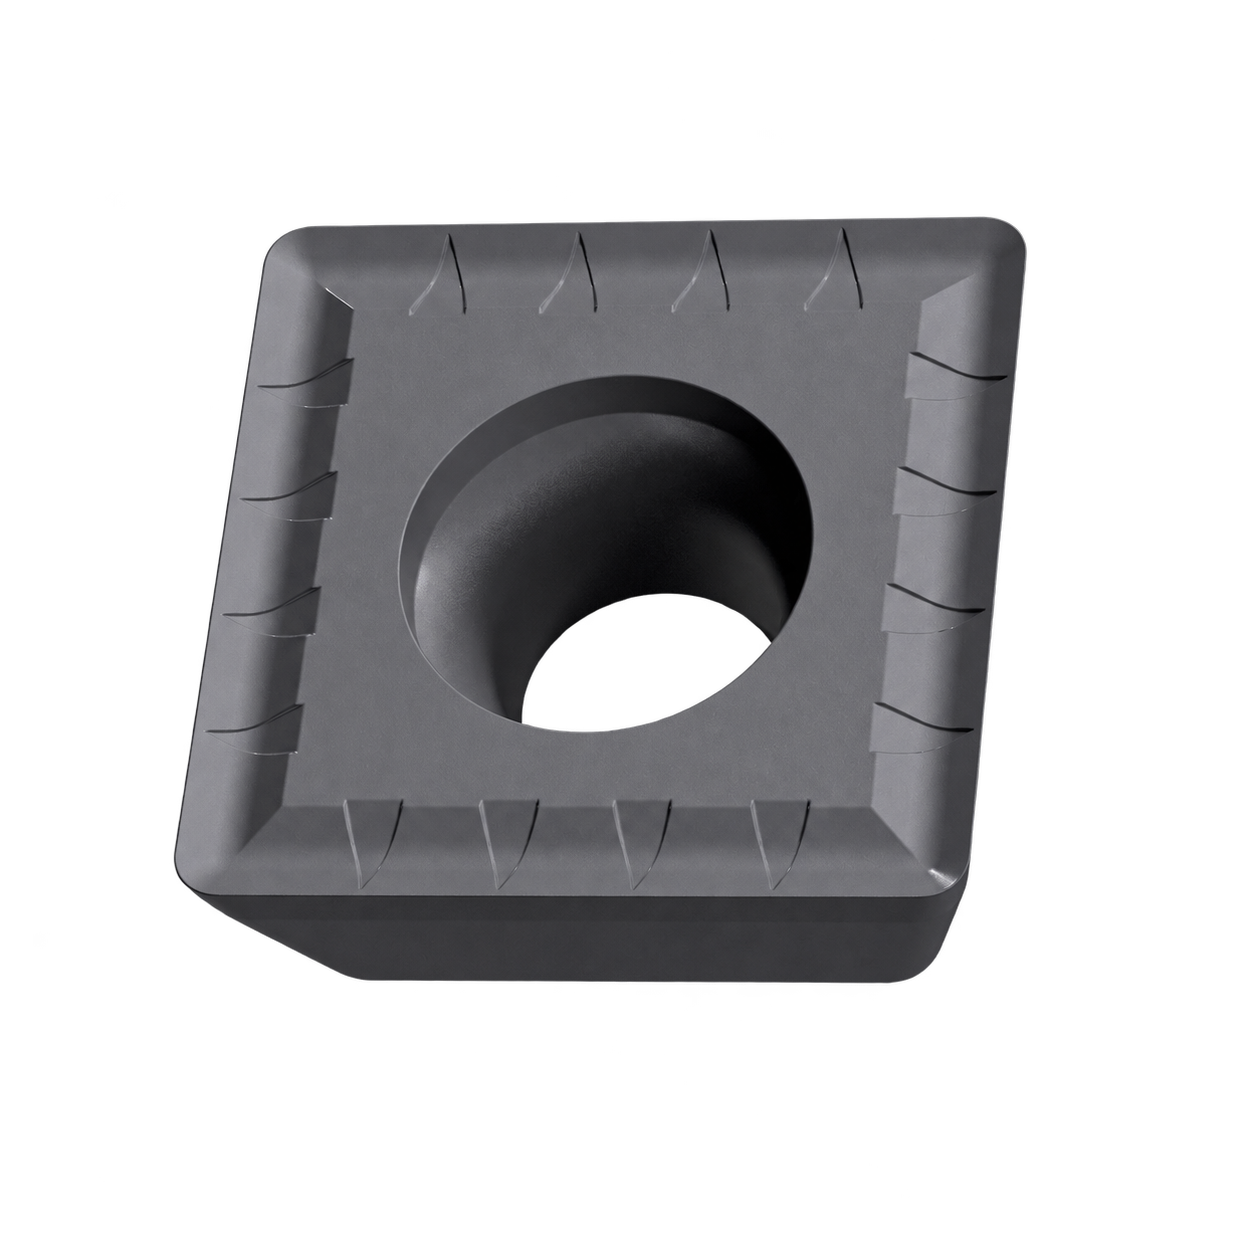
| Formato da pastilha | S (Quadrado 90°) |
| Tamanho da pastilha | 7 |
| Comprimento em balanço da broca L2 (mm) | 117 |
| Comprimento da haste L3 (mm) | 56 |
| Comprimento útil em diâmetros | 4D |
| Diâmetro da haste D (mm) | 25 |
| Rosca para alimentação de fluido de corte | G 1/8 |
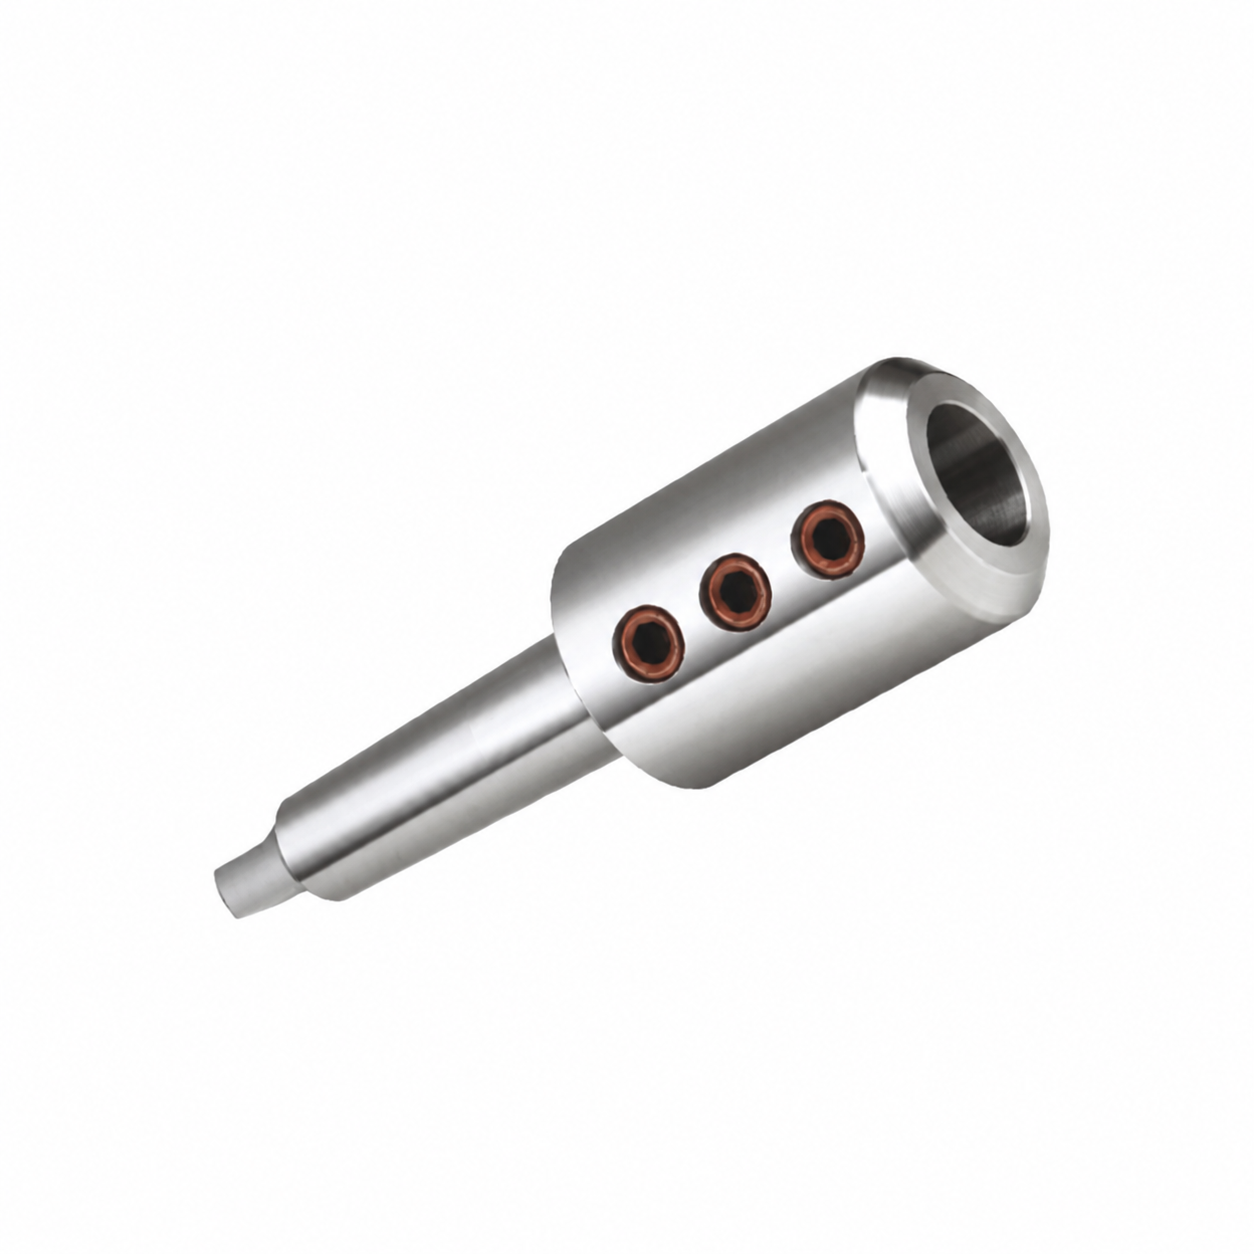 Mandril MT4-SLN25-80
- Mandril MTA5-SLA25-80
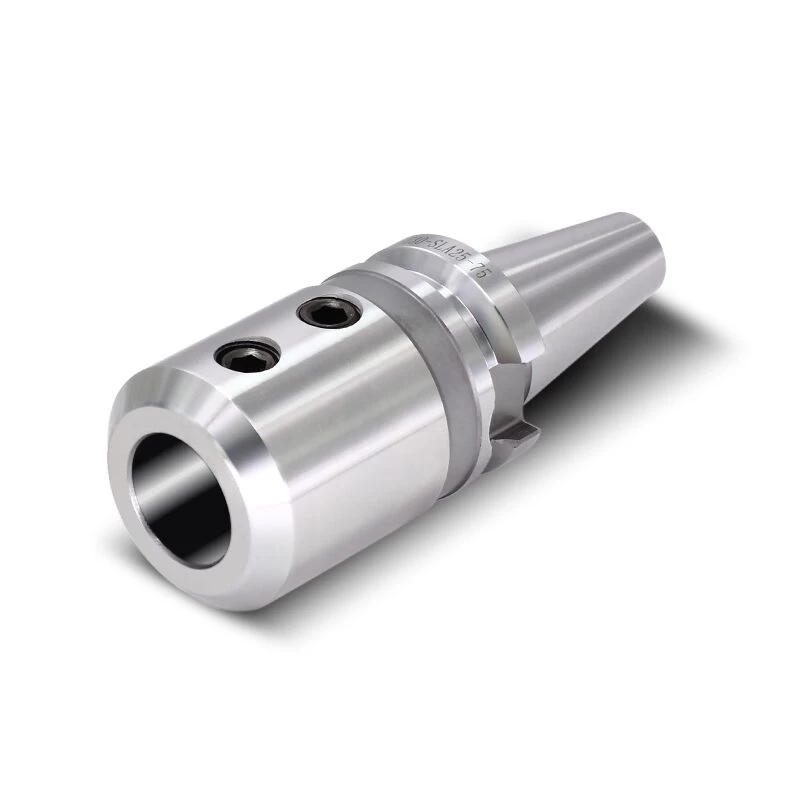 Mandril BT30-SLA25-90L
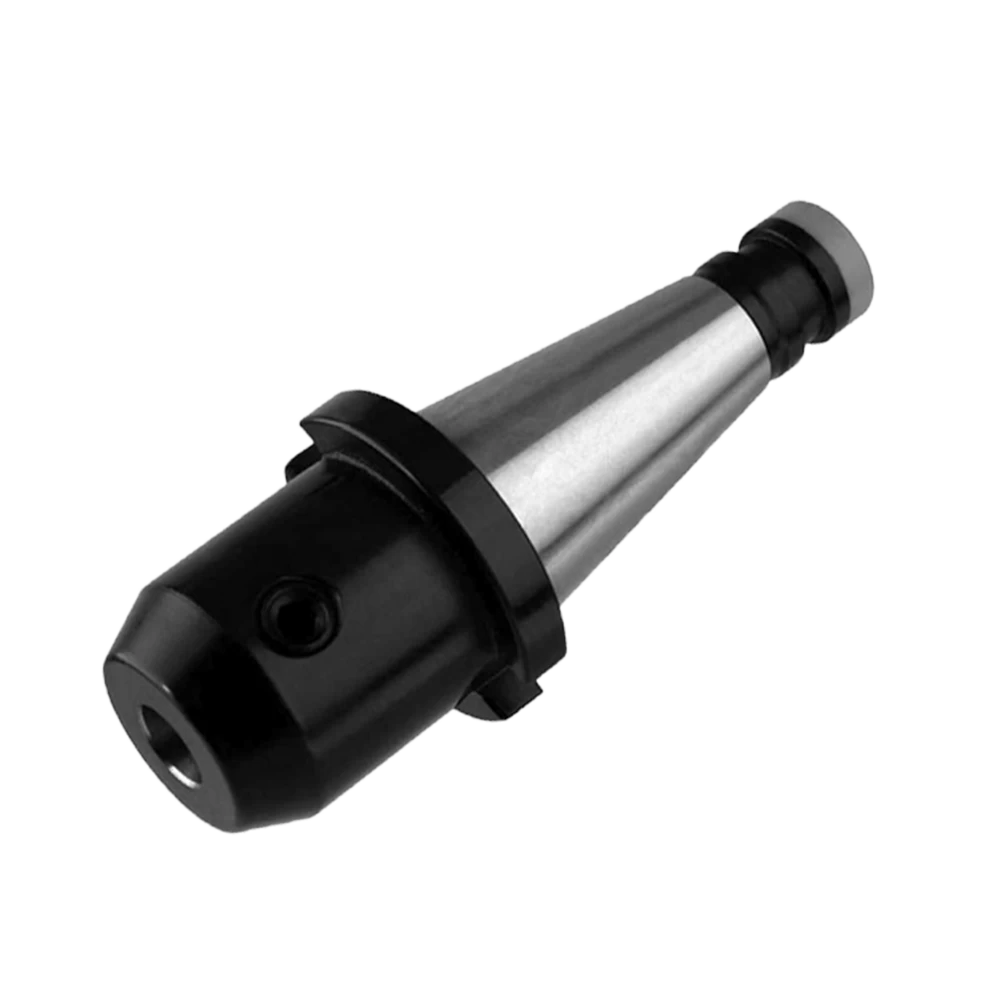 Mandril NT50-SLN25-75
- Mandril BT40-SLN25-100L
- Mandril BT50-SLN25-100
- Mandril BT50-SLN25-250
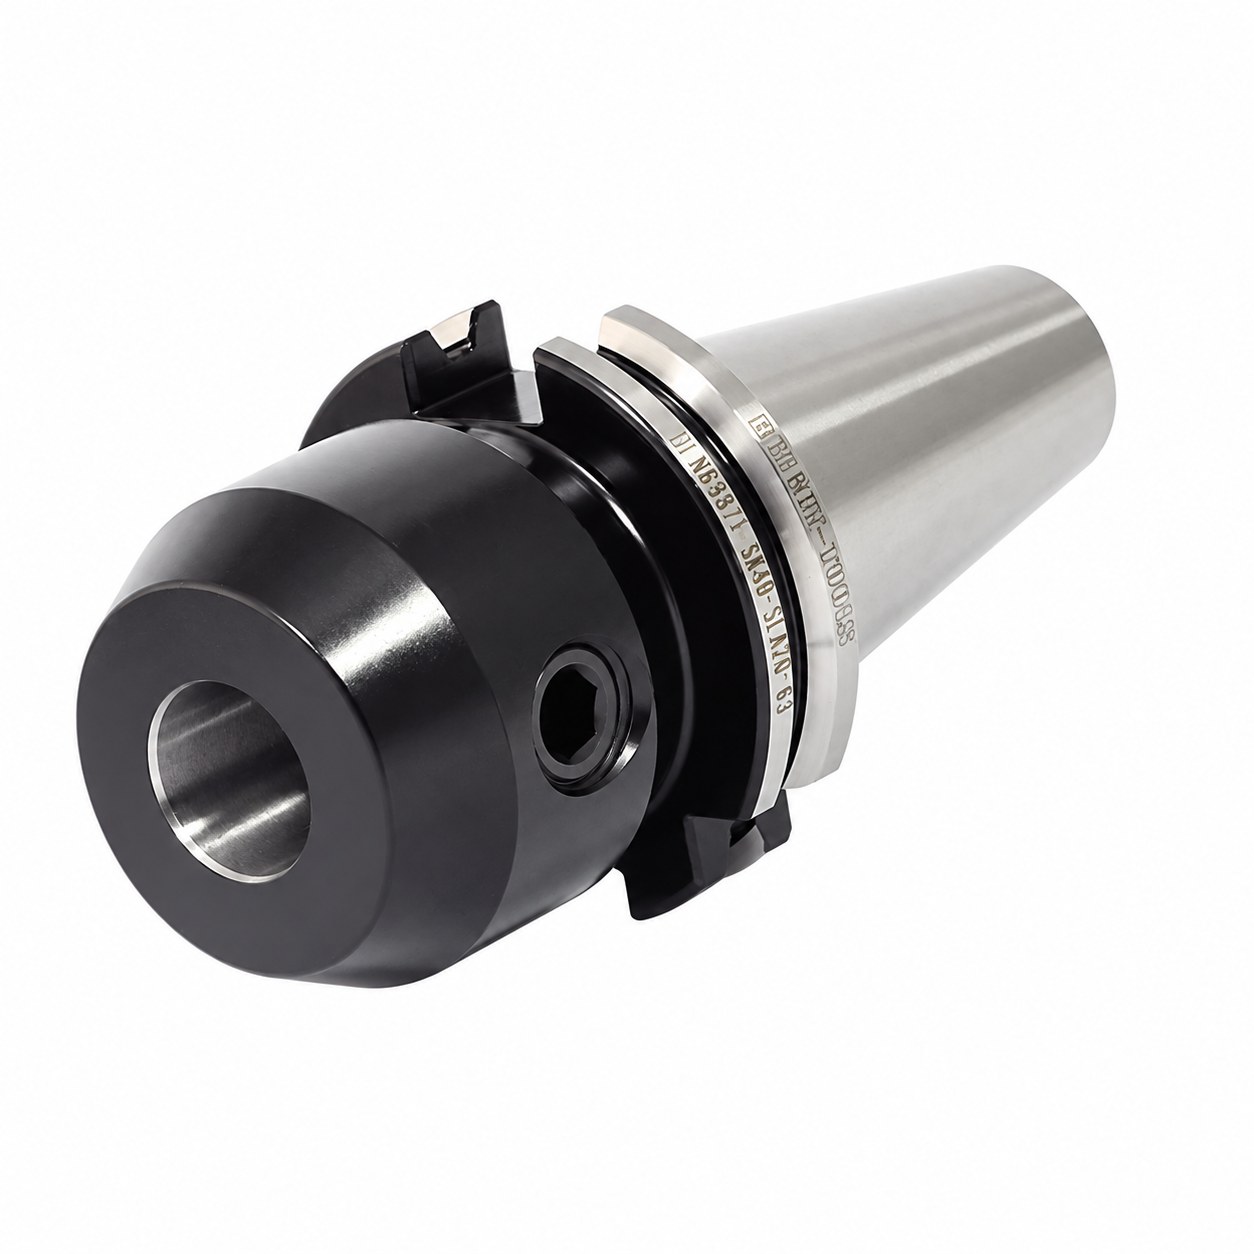 Mandril SK40-SLN25-100
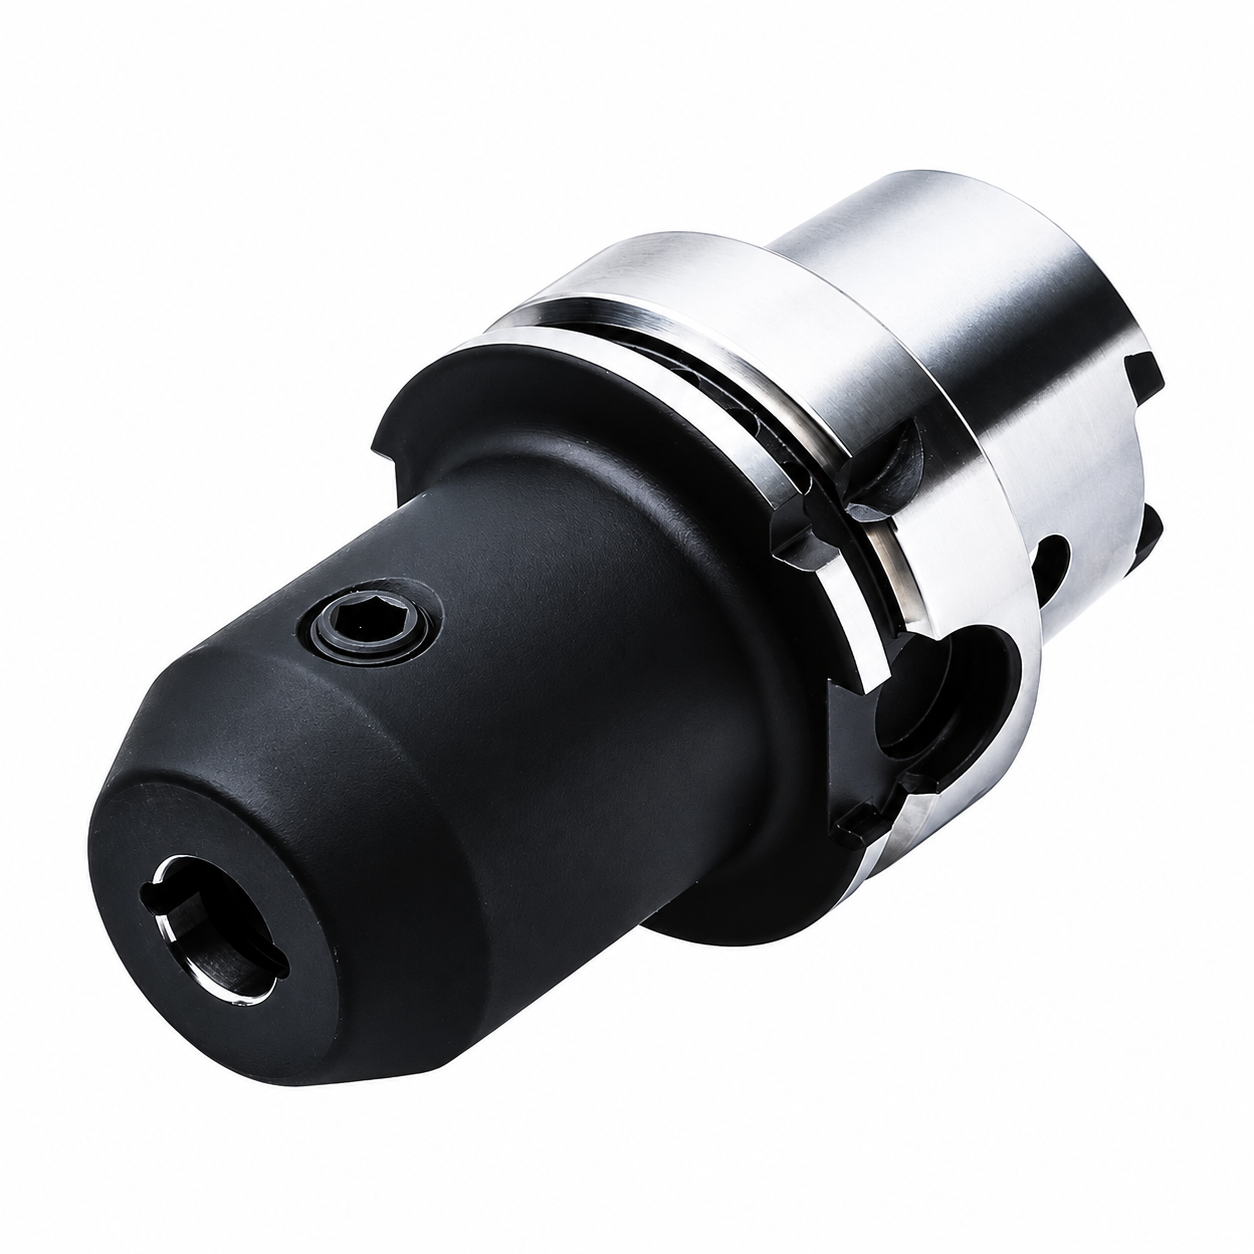 Mandril HSK63A-SLN25-110
- Mandril BT50-SLA25-250
- Mandril BT30-SLN25-100
- Mandril BT40-SLN25-90L
- Mandril BT50-SLN25-165
- Mandril SK40-SLN25-90L
| Diâmetro da broca (mm) | Tamanho das pastilhas | Modelo e classe da pastilha | Vc min (m/min) | Vc start (m/min) | Vc max (m/min) | Fn min (mm/volta) | Fn start (mm/volta) | Fn max (mm/volta) |
|---|---|---|---|---|---|---|---|---|
| 12,5 - 15,5 | SPGT 05 … | SPGT 050204 - OPM OC2140 | 160 | 180 | 250 | 0,03 | 0,05 | 0,2 |
| SPGT 050204 - OPM OP1315 | 150 | 220 | 360 | 0,03 | 0,05 | 0,2 | ||
| SPGT 050204 - QPM OP1315 | 160 | 230 | 380 | 0,03 | 0,05 | 0,2 | ||
| 16,0 - 21,5 | SPGT 06 … | SPGT 060204 - OPM OP1315 | 160 | 230 | 380 | 0,1 | 0,15 | 0,25 |
| SPGT 060204 - QPM OP1315 | 160 | 230 | 380 | 0,1 | 0,15 | 0,2 | ||
| 22,0 - 27,5 | SPGT 07 … | SPGT 07T308 - OPM OP1315 | 160 | 240 | 380 | 0,03 | 0,05 | 0,2 |
| SPGT 07T308 - QPM OP1315 | 200 | 230 | 360 | 0,03 | 0,05 | 0,2 | ||
| 28,0 - 33,5 | SPGT 09 … | SPGT 090408 - OPM OP1315 | 160 | 230 | 380 | 0,1 | 0,15 | 0,35 |
| SPGT 090408 - QPM OP1315 | 160 | 230 | 380 | 0,1 | 0,2 | 0,4 | ||
| 34,0 - 41,0 | SPGT 11 … | SPGT 110408 - OPM OP1315 | 160 | 230 | 380 | 0,1 | 0,15 | 0,25 |
| 42,0 - 50,0 | SPGT 14 … | SPGT 140512 - OPM OC2140 | 180 | 310 | 380 | 0,03 | 0,05 | 0,2 |
| SPGT 140512 - OPM OP1315 | 160 | 230 | 380 | 0,1 | 0,2 | 0,4 | ||
| SPGT 140512 - QPM OP1315 | 160 | 230 | 380 | 0,1 | 0,2 | 0,4 | ||
| Atenção: brocas com pastilhas intercambiáveis dispensam o uso prévio de brocas de centro. Ao entrar em superfícies irregulares, reduza a velocidade de corte e o avanço. | ||||||||
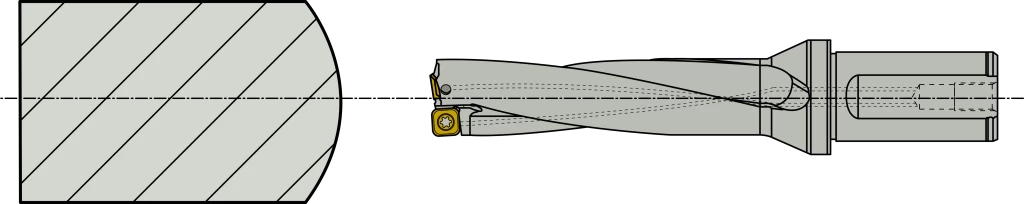
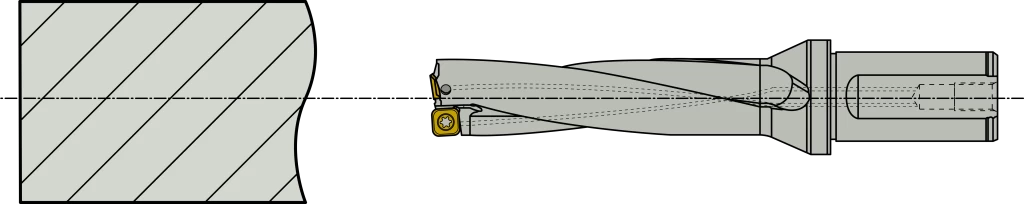
| Ao furar uma superfície convexa, a pastilha central permanece na zona de corte; portanto, pode ser utilizado o avanço normal. | ||||||||
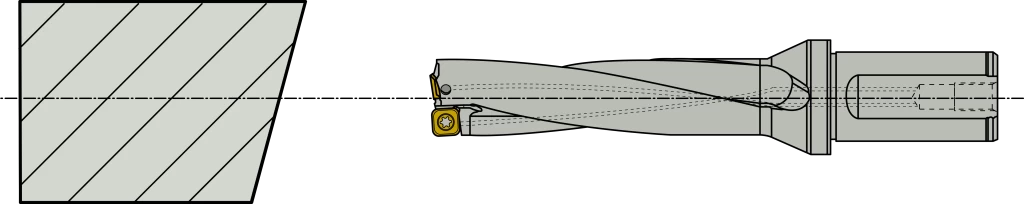
| Ao furar uma superfície inclinada, as pastilhas central e periférica recebem cargas desiguais devido ao corte interrompido, causando desgaste prematuro e irregular. Para inclinações superiores a 2°, reduza o avanço a um terço do valor inicial. | ||||||||
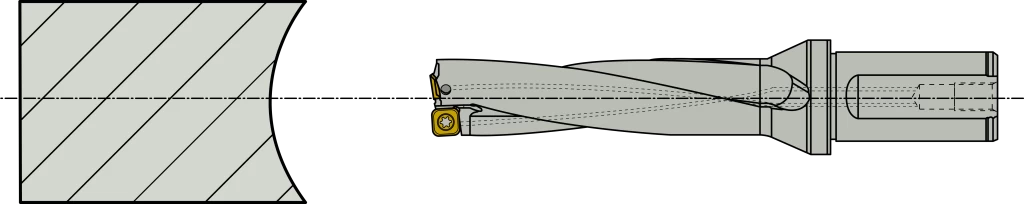
| Ao furar uma superfície côncava, a broca pode se desviar do centro do furo. Reduza o avanço ao menor valor recomendado. Após atravessar a região irregular, a velocidade de corte e o avanço podem ser aumentados. | ||||||||
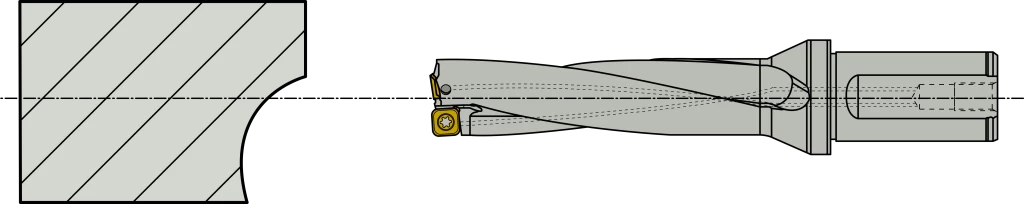
| Ao furar uma superfície irregular, há risco de lascamento da pastilha. Reduza a velocidade de corte e o avanço aos menores valores recomendados. Após atravessar a região irregular, a velocidade e o avanço podem ser aumentados. | ||||||||
| Ao furar uma superfície irregular, há risco de lascamento da pastilha. Reduza a velocidade de corte e o avanço aos menores valores recomendados. Após atravessar a região irregular, a velocidade e o avanço podem ser aumentados. | ||||||||